


Како се производе титанијум - челичне плоче за кладе?
Aug 21, 2025
Остави поруку
Како се производе титанијум - челичне плоче за кладе?
Процес производње за титанијум - челичне експлозивне плоче користи високи - тлачни талас који је генерисан експлозивним детонацијом да би се одмах пластично деформисао титанијум и челичне плоче, постизање металуршке везе. Главни кораци су следећи:
1. избор материјала
Уобичајени титанијум - челичне плоче са челичним кладом обично комбинују следеће оцене титанијума и челика: ГР1, ГР7 и ГР12, три титанијумске оцене са високом издужом, 304, 316Л, К235 и других челичних разреда.
2 Базни материјал и композитни материјал
- Након одабира одговарајуће основне челичне плоче и композитне плоче титанијум, морају се смањити на наведене димензије.
- Површине везане површине две плоче третирају се за уклањање уља, оксида слојева и рђе. Механичко полирање или хемијско чишћење се обично користи да би се осигурала чиста, груба површина и побољшавају ефекат лепљења. Следе детаљно објашњење помоћу 304 челичних и ГР1 титаниум плоча као примјери: за 304 челичне површине плоче, користите механичко брушење (као што је брусни точак или жичани четкицу) да бисте уклонили скали и хрђу. Ако је потребно, користите кисели део (мешавина азотне киселине и хидрофлуоричне киселине) да бисте уклонили преостале нечистоће. Коначна храпавост површине треба да се контролише унутар РА 3,2-6,3 уМ да повећа подручје лепљења.
За ГР1 Површина парења плоча од титанијум: Уклоните оксидни филм (титан оксидни филмови су гушћи). Типично се брусним папиром користи да би се изложила метални сјај или хемијски јеткање (раствор хидрооричне киселине и азотне киселине) користи се за лагано етцх површину да би се створила активна груба површина.
- Након третмана, исперите са безводном етанолом да бисте уклонили уље и спречите да се нечистоће ометају са лепљењем.
- Изравнавање плоча: Ако су плоче искривљене, пре - ниво (као што је штампа) да би се осигурала грешка паралелизма мање или једнака 0,5 мм / м између две плоче током ламинације како би се избегле лочне празнине.
3. Поставка монтаже и одобрења
Начин пласмана: Поставите челичну плочу (подлогу) стан на крути темељи (као што је бетонска или челична платформа), са гуменим јастуком испод. Ставите плочу титанијум (композитни) паралелно са челичном плочом.

- Подешавање одобрења: Оставите од 1,5-3 мм између две плоче (подесите према дебљини плоче; дебљи тањир, то је већи јаз). Користите металне шалте (као што су бакрене шишке) да бисте подржали и осигурали јединствени јаз. Јаз који је премали може резултирати недовољним енергијом судара, док је јаз који је превелик може изазвати превелику деформацију плоче титанијум.
- Ивице Фиксирање: Користите благе челичне заваривања да бисте запалили ивице плоча (са поенима заваривања на удаљености од заједничке површине) како би се спречило расељавање композита током експлозије.
4. Експлозивна селекција и постављање
- Пожељни су ниски - детонација - експлозив брзине (попут емулзивних експлозива или експлозива амонијум нитрата), са брзином детонације од 2000-3500 м / с. Гр1 Титаниум има ниску снагу и захтева умјерену енергију како би се избегло умањење у нехрђајућем челику, али претерана енергија може лако довести до прекомерне дебљине . - експлозивне дебљине . -, на пример, 10-15 мм (на пример, 8 мм дебљине грчеве плоче "дебљине 8 мм дебљине од 304 челичне плоче од 8 мм). Експлозиви треба равномерно положити, а ивице се могу на одговарајући начин разријентирати како би се избегла концентрација стреса на ивицама.
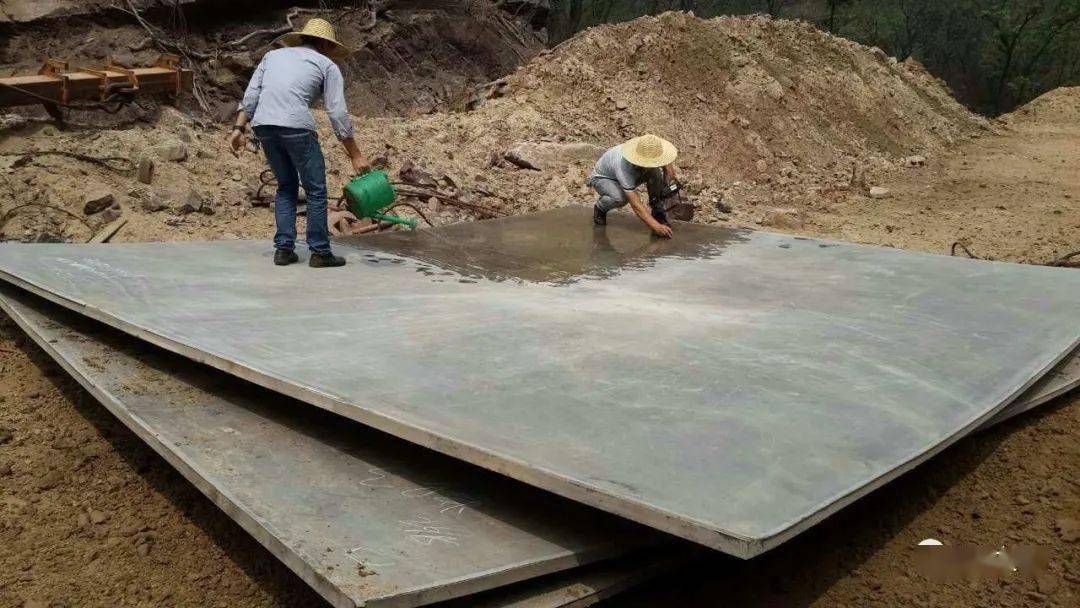
- Метода детонације: Користите централну детонацију или више истовремених детонација како бисте осигурали да се ударни талас равномерно делује на површини плоче ГР1 титанијум, избегавајући локализовани неуједначен стрес.
5. Детонација и лепљење
- Експлозиви су експломинирани користећи уређај за покретање као што је детонатор. Експлозиви се одмах ослобађају енергију, генеришући висок - талас притиска (притисци да досегну неколико хиљада МПа), који препушта плочу ГР1 према челичној плочи брзине од 200-500 м / с.
- Када се две плоче сударају великом брзином, метали на контактној површини пролазе тренутну пластичну деформацију и делимично топљење (температуре достижу на 1000-1500 степени), формирајући метални млаз који пере на површинске нечистоће. На крају, два метала постижу металуршку везу под високом температуром и притиском.
6. Пост - обрада
- Чишћење и изравнавање: Уклоните све заостале отпадака од површине. Ако је композитна плоча благо деформисана, хладно - ниво користећи штампу (да се избегне висока - Температурни третман који утиче на својства ГР1 титанијум).
- Инспекција квалитета:
- Ултразвучно испитивање: Проверите однос лепљења, који мора бити већи или једнак 98%. Континуиране неправедне области нису дозвољене.
- Тестирање механичких својстава: Узорци се узимају да тестирају снагу огуљења (обично већа од или једнака 150 МПа) како би се осигурало да снага обвезница испуни стандард.
- Обрада ивица: Механички уклоните било које неправене површине (приближно 5-10 мм) из ивица композитне плоче како би се осигурало потпуно лепљење на планираној локацији.
Кроз ово детаљно објашњење производног процеса моћи ћете да цените нашу стручност и могућности производње. Ако желите да купитеКомпозитне плоче титанијум челика, посетите нашу страницу производа за одређене спецификације или е-пошту:krystal@yuanzekai.comда разговарамо о вашим захтевима
Pošalji upit